FRISTAM Pumpen Schaumburg
Startseite
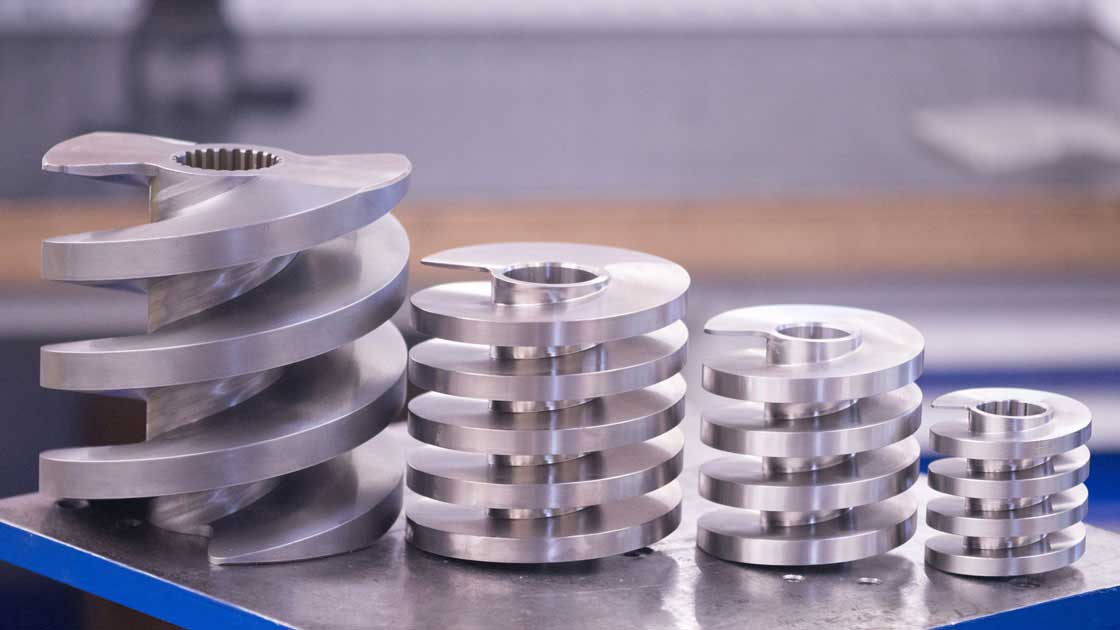
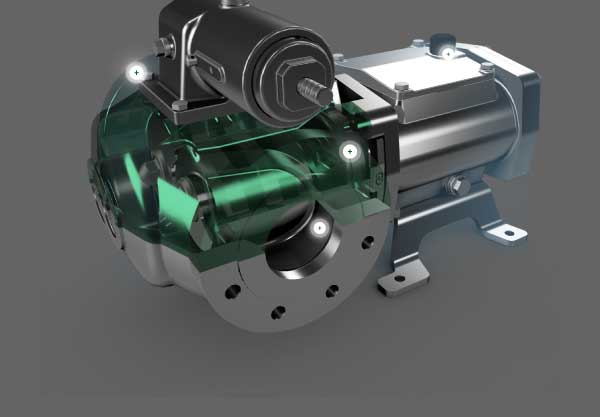
FRISTAM Pumpen Schaumburg entwickelt die VPS-Serie – präzise und langlebige Schraubenspindelpumpen für anspruchsvolle Förder- und Dosierprozesse. Als robuste Förderpumpen eignen sie sich für Chemie, Öl & Gas, abrasive Medien und industrielle Prozessanwendungen.
auch bei Feststoffen
für Öl, Gas und Chemie
und druckbeständig
Wählen Sie die passende Branche oder Anwendung aus und entdecken Sie typische Einsatzbereiche der VPS-Serie – von Chemie und Öl & Gas über Petrochemie bis hin zu Tanklageranwendungen. Die Pumpen lassen sich individuell auf Medium, Prozess und Betriebsbedingungen auslegen.
Zur Herstellung industrieller Verbrauchsprodukte in der Grund-, Fein- und Spezialchemie sind zuverlässige Prozesspumpen für unterschiedlichste Fördermengen, Drücke und Förderzustände gefragt. Kunststoffe, Farben oder Klebstoffe, Grundstoffe für die Pharma-, Kosmetik- und Lebensmittelindustrie sind nur einige der Endprodukte, die aus den verarbeiteten Stoffen entstehen.
Im Bereich Öl und Gas sind Schraubenspindelpumpen ideal zur Druckerhöhung und zum Transport von Rohöl, Erdgas, sowie deren Begleitstoffen, wie Lagerstättenwasser. Durch den berührungsfreien Lauf der Förderelemente sind sie bestens für die Förderung von Fluiden unterschiedlicher Viskosität, mit variierenden Gasgehalten und sogar Feststoffgehalt und Anteilen hochkorrosiver Lagerstättenwässer geeignet.
Wo Erdöl und Erdgas in chemische Produkte umgewandelt werden und das Bereitstellen chemischer Ausgangsverbindungen zur Herstellung weiterer chemischer Produkte gefragt ist, müssen Pumpen absolut dicht, langlebig und wenig wartungsanfällig sein. Wechselnde Förderbedingungen im Druckbereich sowie Feststoffanteile sind Herausforderungen und benötigen eine besonders verlässliche und störungsunanfällige Pumpe.
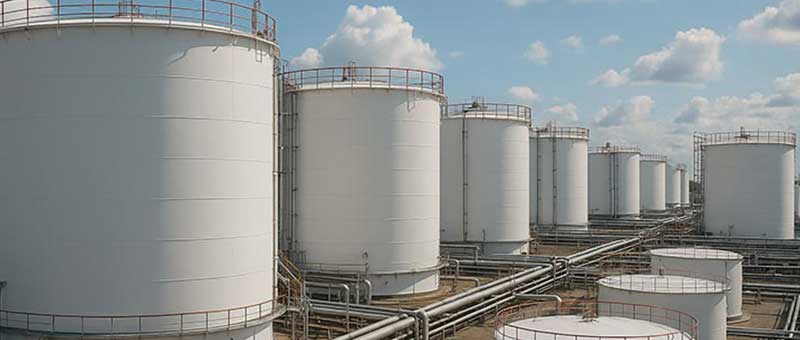
Tanklager dienen der Speicherung von Brenn- und/oder Treibstoffen sowie als strategische Ölreserve. In der Regel lagern Tanks Produkte wie Benzin, Heiz- oder Schweröl sowie diverse Chemikalien. Die eingesetzten Pumpen müssen besonders gute Saugeigenschaften aufweisen, um eine komplette Entleerung von Tanks oder LKWs zu gewährleisten.
Einflutige Schraubenspindelpumpen sind kompakte, rotierende Verdrängerpumpen, die durch ihre robuste Bauweise, einfache Wartung und
zuverlässige Förderung überzeugen. Sie eignen sich besonders für Medien mit hoher Viskosität oder Gasanteilen und
ermöglichen eine schonende, pulsationsarme und kontinuierliche Förderung.
Dank ihrer flexiblen Bauform kommen sie in zahlreichen Industriezweigen zum Einsatz – von der Chemie über Öl und Gas bis hin zu Petrochemie und Tanklageranwendungen.
Im Bereich Alkansulfonate, Salze und Emulsionen, die in der Anwendung für Spül- und Reinigungsmittel, als Antistatika für Kunststoffe oder in Kosmetika verwendet werden, ist eine produktschonende Förderung vonnöten. Pumpen müssen hier vor allem ein breites Spektrum abdecken und in unterschiedlichen Viskositäts- und Saugdruckbereichen arbeiten können.
| Temperaturbereich: | 8-110 °C |
| Viskosität: | 150-3.500 mm²/s |
| Fördermenge: | 1-7 m³/h |
| Saugdruck: | -0,2-0,5 bar |
| Differenzdruck: | 6,0 bar |
Zur Förderung von Flüssigschwefel ist das Einhalten der exakten Fördertemperatur enorm wichtig. Härtet der Schwefel in der Pumpe aus, ist er nur sehr schwer wieder zu verflüssigen oder zu entfernen. Das kann zu erhöhtem Verschleiß oder sogar zu einer Beschädigung der Gleitringdichtung führen. Durch einen Heizmantel im Gehäuse ist die Pumpe komplett und gleichmäßig temperierbar, sodass die dauerhafte Ablagerung von Flüssigschwefel verhindert werden kann.
| Temperaturbereich: | 135-140 °C |
| Viskosität: | 7,75 mm²/s |
| Fördermenge: | 60-90 m³/h |
| Saugdruck: | -0,5 bar |
| Differenzdruck: | 6,3 bar |
Im Bereich Farben, Lacke oder Lasuren kommen eine Vielzahl von Zusatzstoffen zum Einsatz, etwa Pigmente, Binde- oder Lösemittel. Aufgrund der Verwendung von Harzen und Weichmachern muss die Pumpe materialbeständig aber auch silikonfrei sein. Bei der Förderung kommt es vor allem auf einen pulsationsarmen und schonenden Betrieb, aber auch auf eine gute Reinigbarkeit und eine totraumfreie Konstruktion an, um Rückstände restlos entfernen zu können.
| Temperaturbereich: | 10-30 °C |
| Viskosität: | 50 mm²/s |
| Fördermenge: | 15 m³/h |
| Saugdruck: | -0,3 bar |
| Differenzdruck: | 4 bar |
Bei Mehrphasengemischen muss die Pumpe flexibel auf sich im Prozess verändernde Gas- und Flüssigkeitsanteile sowie die daraus resultierenden Druck- und Viskositätsschwankungen reagieren. Eine Multiphasenpumpe kann den Steigleitungs- und Bohrlochkopfdruck absenken, indem sie gegen den Differenzdruck der anschließenden Rohrleitungen zur Separatorstation arbeitet. Die dadurch verbesserten Fließeigenschaften des Rohöls aus dem Ölträger in die Bohrung ermöglichen eine Produktionssteigerung von rund 20 bis 25 Prozent. Diese Technologie sorgt für eine längere Lebensdauer des gesamten Bohrloch-Equipments und kann dazu führen, dass bereits außer Betrieb genommene Bohrlöcher wieder wirtschaftlich betrieben werden können.
| Anzahl Bohrungen, die mit der VPS (saugseitig) verbunden sind: | 3 |
| Lift-System: | Bohrloch-/Kolbenpumpen |
| Saugdruck (Kopfdruck Bohrungen): | 2 bar(g) |
| Auslassdruck: | 3 bar(g)/15 bar(g) |
| Differenzdruck: | 9 bar |
| Kapazität: | -30 m³/Tag Flüssigkeit (80 % Öl, 20 % Wasser) +4.000 sm³/Tag Gas |
| Volumenstrom: | 35 m³/h |
| Gasanteil: | 92 % |
| Medium-Temperatur: | 10–15 °C |
Im Bereich Roherdöl und Lagerstättenwasser besteht die Herausforderung für eine Pumpe darin, möglichst pulsations- und scherarm zu fördern, um nicht bereits vorsepariertes Rohöl wieder mit dem noch vorhandenen Lagerstättenwasser zu vermischen.
| Temperaturbereich: | 40-50 °C |
| Viskosität: | 1-100 mPas |
| Fördermenge: | 3-15 m³/h |
| Differenzdruck: | 7 bar |
Bei der Rohölförderung kommt in unterschiedlichem Anteil Lagerstättenwasser zutage, das nicht mit dem Öl vermischt werden sollte. Im Nassöltank beruhigt sich das Roherdöl-Wasser-Gemisch, der Lagerstättenwasseranteil gelangt nach unten und das Öl aufgrund seiner Dichte nach oben. Die Schraubenspindelpumpe als Skimölpumpe saugt das Öl schonend von oben ab und transportiert es in den Reinöltank.
| Temperaturbereich: | 45 °C |
| Viskosität: | 50 mPas |
| Fördermenge: | 1,5-5 m³/h |
| Differenzdruck: | 6 bar |
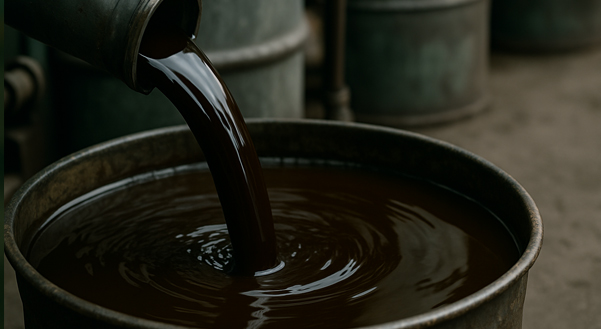
Schweröle (HFO = Heavy Fuel Oil) haben eine besonders hohe Dichte, über 900 kg/m³ bei 15 °C und unterschiedliche Viskosität. Bitumen zum Beispiel weist ein elastoviskoses Verhalten auf, das sich mit der Temperatur ändert. Das Pumpengehäuse wird deshalb mit integriertem Heizmantel ausgestattet. Durch die konstante Temperatur ist eine pulsationsarme Förderung bei gleichbleibender Viskosität möglich.
| Temperaturbereich: | 30-140 °C |
| Viskosität: | 5-200-380 mPas |
| Fördermenge: | 33-90 m³/h |
| Saugdruck: | -0,4 bar |
| Differenzdruck: | 5,4 bar |
Bei der Vakuumdestillation wird der Rückstand aus der Rohöldestillation nochmals destilliert. Gewonnen werden Vakuumgasöl, verschiedene Destillate sowie Vakuumrückstand als schwere Heizöl- oder Bitumenkomponente. Die besondere Herausforderung für die Pumpe sind stark wechselnde Förderbedingungen im Druckbereich.
| Temperaturbereich: | 150-135 °C |
| Viskosität: | 25-5 mPas |
| Fördermenge: | 16-18 m³/h |
| Differenzdruck: | 10 bar |
| Korngröße: | 2 mm |
Pyrolyseöl bleibt bei der Ethylenproduktion des Steamcrackers zurück und dient zur Herstellung von Ruß, als Hilfsstoff in der chemischen Industrie sowie als Rohstoff zur Destillation vor allem von Naphthalin und Inden. Pyrolyseöl ist viskoses, aromatisch riechendes, naphthalinreiches, schwarzbraunes Öl mit teilweise bis zu fünf Prozent Feststoffanteilen. Wechselnde Förderbedingungen sowie der Feststoffanteil stellen für eine Pumpe die Herausforderung dar.
| Temperaturbereich: | 90-110 °C |
| Viskosität: | 25-5 mPas |
| Fördermenge: | 16-18 m³/h |
| Differenzdruck: | 10 bar |
| Feststoffanteil: | 1 % Koksteilchen |
| Korngröße: | 2 mm |
Einen großen Förderbereich bilden Benzin und Mitteldestillate. Pumpen müssen nicht nur effizient, langlebig und leistungsstark arbeiten, sondern auch einen besonders großen Förderstrombereich abfahren. Bei einer Fördermenge von 78 m³/h ist ein Kesselwagen, bei 380 m³/h sind mehrere Kesselwagen an die Saugleitung angeschlossen. Diese Möglichkeit ist aufgrund der Zeitersparnis insbesondere in größeren Tankterminals gängige Praxis.
| Temperaturbereich: | -10–30 °C |
| Viskosität: | 0,8–10 mPas |
| Fördermenge: | 78–380 m³/h |
| Saugdruck: | -0,5 bar |
| Differenzdruck: | 6,0 bar |
Im großen Förderbereich von Benzin, Mitteldestillaten, Rohöl und Wasser werden neben Entleerungspumpen auch mobile Restepumpen eingesetzt. Aufgrund der Gas-Flüssigkeitsgemische im Inneren der Tanks müssen diese für die ATEX-Zone 1 ausgelegt sein. Gute Saugeigenschaften bei trockenem Ansaugen sind insbesondere erforderlich.
| Temperaturbereich: | -10-30 °C |
| Viskosität: | 0,75-400 mPas |
| Fördermenge: | 10-40 m³/h |
| Saugdruck: | -0,5 bar |
| Differenzdruck: | 6,5 bar |
Fettalkohole, die sich als Grundlage für viele Cremes und Salben einsetzen lassen, werden petrochemisch aus Erdöl hergestellt. Für ihre Förderung ist eine Pumpe erforderlich, die im reversiblen Betrieb arbeitet. Flüssigkeiten lagern in die eine Richtung ein, in die andere wieder aus. Schraubenspindelpumpen eignen sich ideal als Annahme- und Transferpumpe.
| Temperaturbereich: | 45-80 °C |
| Viskosität: | 1-12 mPas |
| Fördermenge: | 100 m³/h |
| Saugdruck: | -0,7 bar |
| Differenzdruck: | 3-4 bar |
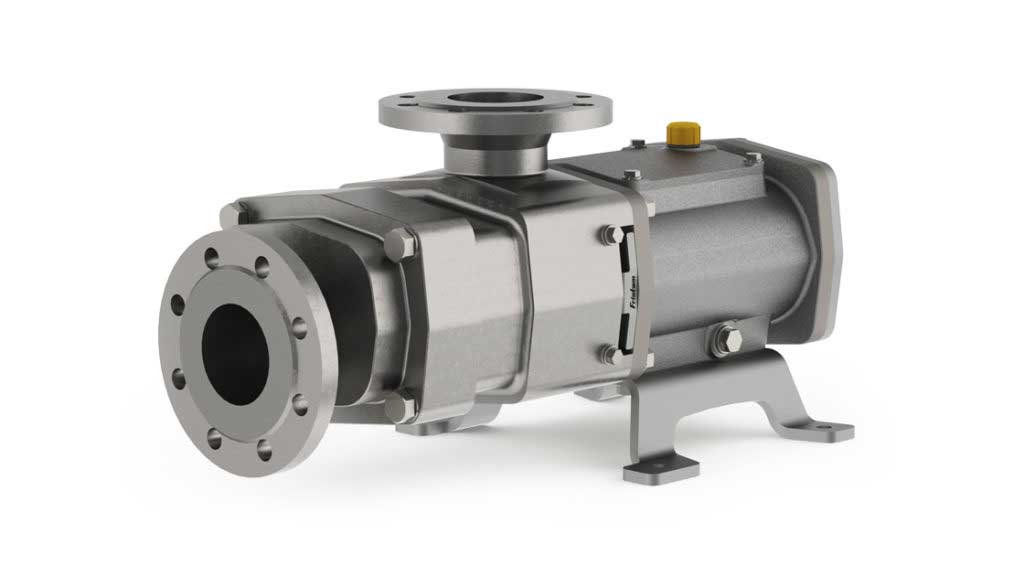
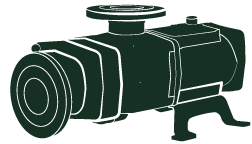
Der „Allrounder“ unter den Produkten ist die VPS-Baureihe in einflutiger Technik mit fünf verschiedenen Baugrößen.
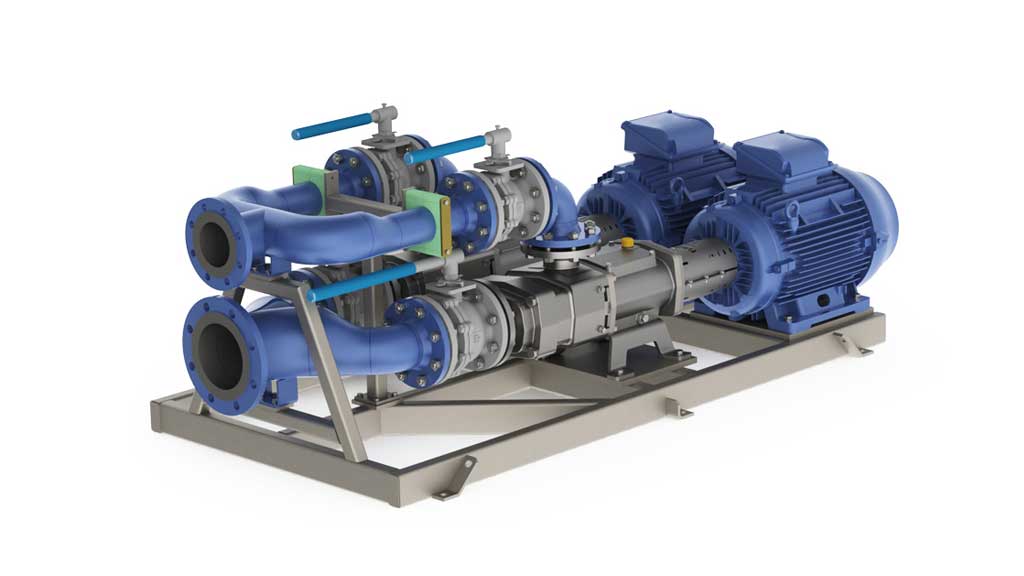
Das VPS Flow Pack ist für höhere Volumenströme und niedrige bis mittlere Drücke konzipiert.
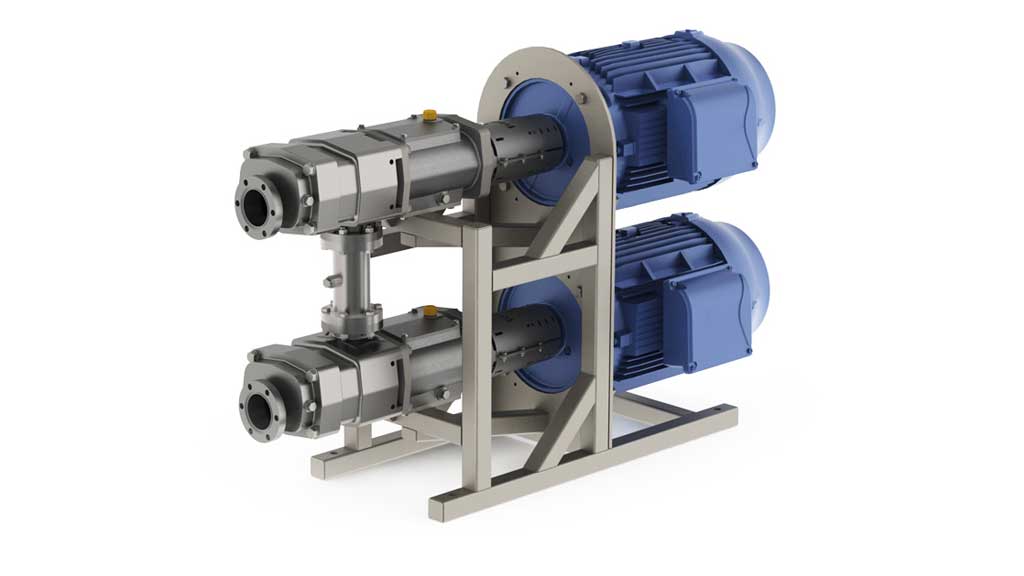
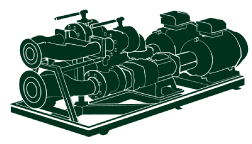
VPS Power Pack ist ein Aggregat mit zwei VPS Pumpen in Reihe, welches für Drücke bis 50 bar konzipiert ist.
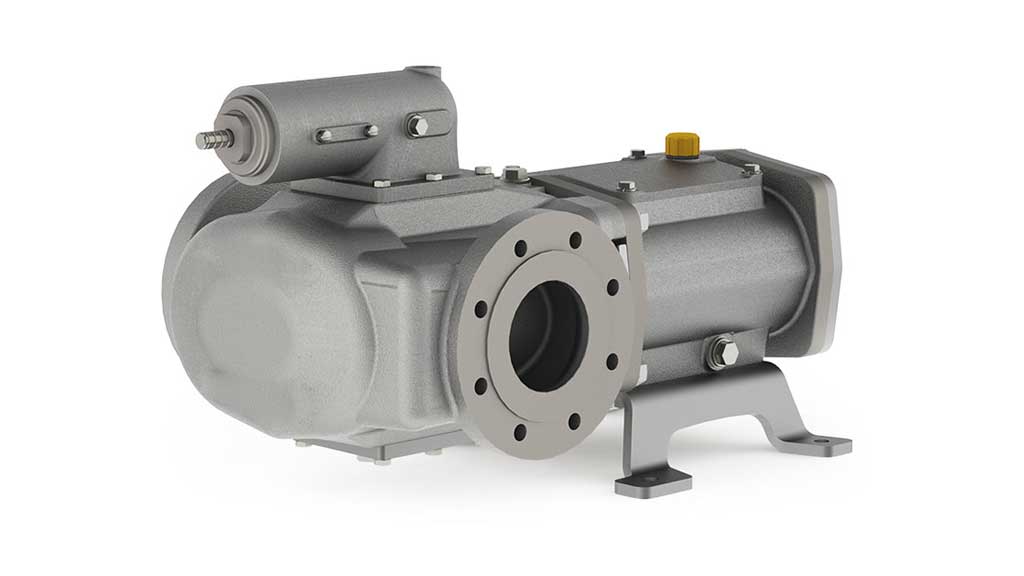
Die Inline-Version der VPS, genannt VPSI, ist besonders einbaufreundlich.
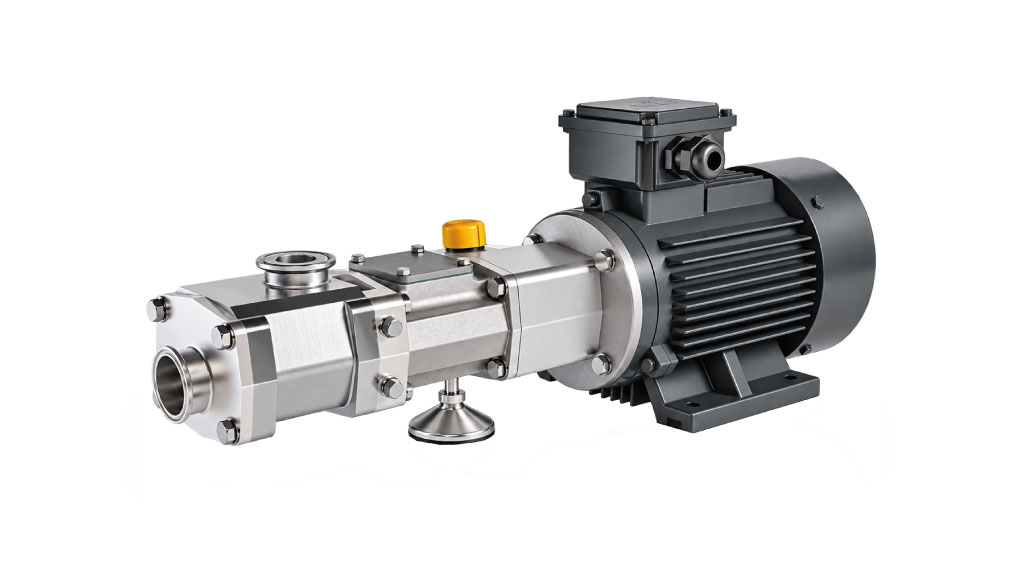
Die kleinste Schraubenspindelpumpe – für punktgenaues Dosieren und zuverlässiges Fördern bei jeder Viskosität.
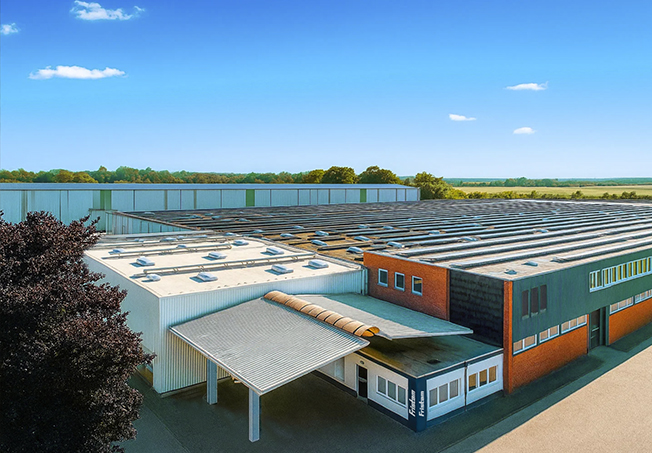
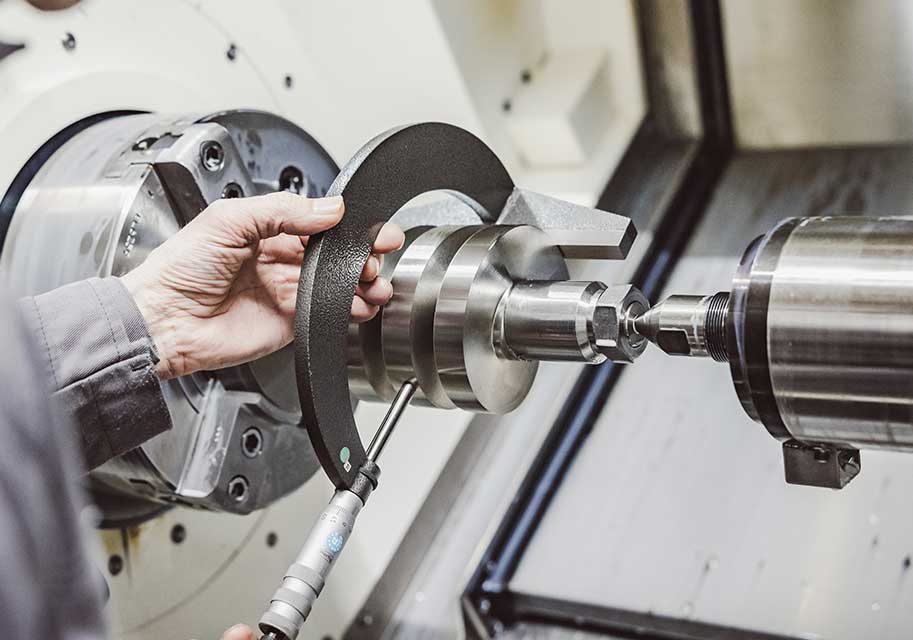
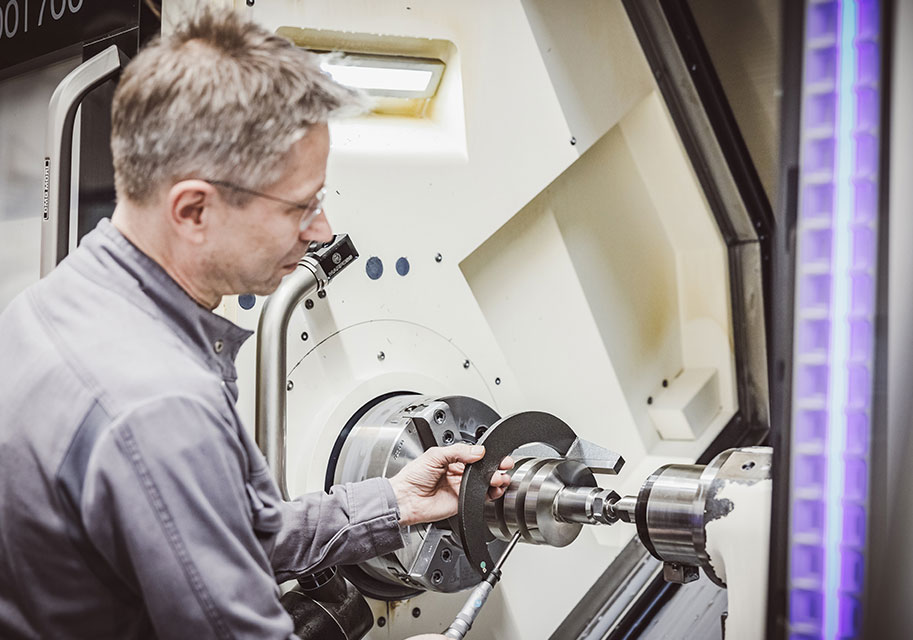
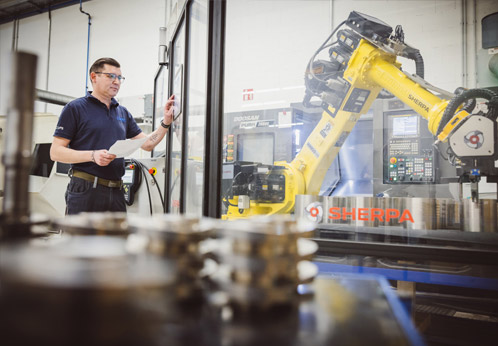
Unser Werk in Stadthagen ist der zentrale Standort für Entwicklung, Konstruktion und Fertigung. Geprüfte Prozesse nach ISO 9001, kurze Wege und hohe Fertigungstiefe sichern gleichbleibende Qualität, Termintreue und verlässliche Ergebnisse.

Unser Qualitätsmanagementsystem ist nach ISO 9001 zertifiziert. Das steht für geprüfte Prozesse, kontinuierliche Verbesserung und Produkte, auf die Sie sich verlassen können.
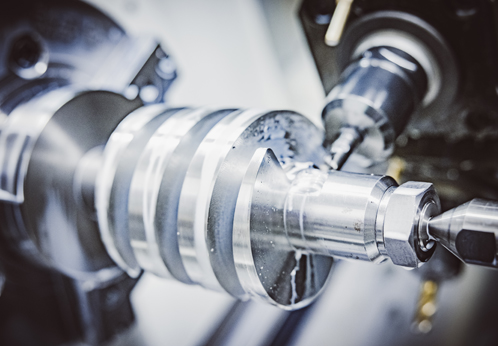
Die VPS-Technik basiert auf einer robusten, einflutigen Schraubenspindelbauweise. Durch die flexible Auslegung lassen sich die Pumpen präzise an Medium, Förderleistung und Betriebsbedingungen anpassen – für Prozesse mit hoher Verfügbarkeit.

Entwicklung, Konstruktion und Fertigung erfolgen am Standort Stadthagen. So entstehen präzise gefertigte Produkte mit kurzen Wegen und verlässlicher Qualität.
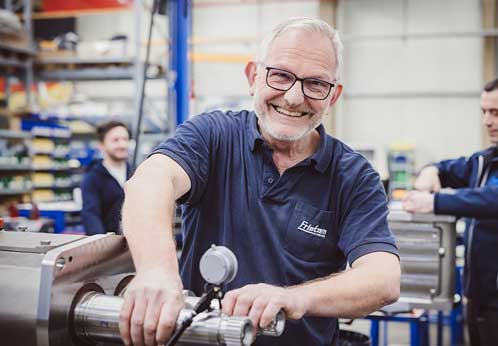
Unser Serviceteam unterstützt Sie bei Inbetriebnahmen, Wartung, Inspektionen, Reparaturen und Ersatzteilen. Klare Ansprechpartner, schnelle Reaktionszeiten und praxisnahe Unterstützung helfen dabei, Stillstände zu vermeiden und Anlagen dauerhaft sicher zu betreiben.


Arbeiten bei FRISTAM Pumpen Schaumburg
Im Team verbunden – mit Technik und Menschen
FRISTAM Pumpen Schaumburg steht für hochwertige Pumpentechnologie – und für ein Team, das gemeinsam an Lösungen arbeitet.
Wir sind international tätig und bieten vielfältige Aufgaben mit Verantwortung. Gleichzeitig legen wir Wert auf eine offene Arbeitsatmosphäre und eine direkte Kommunikation.
Ob Sie bereits über langjährige Berufserfahrung verfügen oder am Anfang Ihrer Karriere stehen – bei uns finden Sie ein Umfeld, in dem Qualität, Engagement und Kollegialität zählen. Entdecken Sie spannende Aufgaben, langfristige Perspektiven und die Möglichkeit, Ihre eigenen Ideen einzubringen.
 Startseite
 Branchen
 Pumpen
 Unternehmen
 Stellenangebote
 Kontakt